
একটি বন্ধনী অনুপস্থিত একটি বন্ধনী লাইন থেকে ফিরে আসে, এবং একমাত্র ক্লু হল একটি স্টিলের প্লেটে একটি 4.6 মিমি বোর। M5 বাছাই করা কারণ এটি "সঠিক দেখায়" হল কিভাবে সমাবেশগুলি ছিনতাই করা থ্রেড, র্যাটলিং কভার এবং ওয়ারেন্টি রিটার্ন দিয়ে শেষ হয়৷
এখানে প্রথমে উপসংহার: একটি গর্ত ব্যাস ক্ষেত্রটিকে এক বা দুই প্রার্থীর কাছে সংকুচিত করে, কিন্তু এটি কখনই নিজে থেকে একটি স্ক্রু আকার নিশ্চিত করে না। আপনার আরও দুটি তথ্য দরকার, গর্তটি থ্রেড বহন করে কিনা এবং যদি তা করে তবে পিচটি কী। একটি সমতল গর্ত অন্যভাবে কাজ করে: এটির সাথে মিল না করে একটি অনুপাত দ্বারা স্ক্রুটির আকার করা হয়।
একটি ক্যালিপার এবং একটি থ্রেড পিচ গেজ দিয়ে পুরো চেকটি প্রায় দশ মিনিট সময় নেয় এবং কেউ ট্যাপ বাক্সে পৌঁছানোর আগে এটি বেশিরভাগ অনুমানকে সরিয়ে দেয়।
প্রথমে সিদ্ধান্ত নিন: থ্রেডেড হোল বা প্লেইন হোল
একটি থ্রেডেড গর্ত হল স্ক্রুটির একটি নেতিবাচক। থ্রেড ক্রেস্ট জুড়ে আপনি যে ব্যাসটি পরিমাপ করেন তা স্ক্রুটির প্রধান ব্যাসের কাছাকাছি বসে, তাই একটি ট্যাপ করা M6 গর্ত সাধারণত 5.9 এবং 6.0 মিমি এর মধ্যে পড়ে। একটি প্লেইন হোল কোন কিছুর নেতিবাচক নয়। এটি হয় একটি ক্লিয়ারেন্স হোল, স্ক্রু থেকে বড় ড্রিল করা হয়, অথবা একটি পাইলট গর্ত, ছোট ড্রিল করা হয় যাতে একটি থ্রেড-গঠনকারী স্ক্রু তার নিজস্ব পথ কাটতে পারে।
এই কারণেই একই 4.6 মিমি বোর একটি M5 নির্দেশ করতে পারে মেশিন স্ক্রু একটি ক্লোজ-ফিট ক্লিয়ারেন্স হোলে বা সামান্য ছোট পাইলটে 5 মিমি স্ব-ট্যাপিং স্ক্রুতে। শুধুমাত্র থ্রেডের উপস্থিতি বা অনুপস্থিতি দুটি ক্ষেত্রে আলাদা করে।
- বোরের চারপাশে একটি পিক চালান। একটি হেলিক্স আপনি অনুভব করতে পারেন মানে একটি মেশিন থ্রেড. একটি মসৃণ, অস্পষ্টভাবে পোড়া দেয়াল বলতে সাধারণত একটি থ্রেড-গঠনকারী স্ক্রুকে ভিতরে চালিত করা হয় এবং পরে সরিয়ে ফেলা হয়।
- প্রস্থান পাশ চেক করুন. সেল্ফ-ট্যাপিং এবং সেলফ-ড্রিলিং স্ক্রুগুলি প্রায়শই পাতলা শীটে প্রস্থান গর্তের চারপাশে একটি ছোট স্ফীতি বা তারকা আকৃতির বিভাজন ছেড়ে যায়।
- একটি সীসা-ইন চেম্ফার জন্য দেখুন. একটি ছিদ্রযুক্ত বা কাউন্টারসঙ্ক এন্ট্রি একটি ট্যাপড গর্তের বৈশিষ্ট্য। একটি খোঁচা ছিদ্র সাধারণত কোন নেই.
আপনি এটি মেলে আগে বোর পরিমাপ
এই ধাপে ত্রুটিগুলি এর পরে প্রতিটি ধাপে উত্তরাধিকারসূত্রে পাওয়া যায়, তাই দুবার পরিমাপ করুন এবং সংখ্যাটি লিখুন।
- প্রথমে গর্তটি ডিবার করুন। একটি ঘূর্ণিত ঠোঁট একটি রিডিংয়ে 0.2 মিমি যোগ করতে পারে এবং আপনাকে একটি আকার উপরে ঠেলে দিতে পারে।
- একটি ক্যালিপারের ভিতরের চোয়াল ব্যবহার করুন এবং দুটি রিডিং 90 ডিগ্রি ব্যবধানে নিন, তারপর তাদের গড় করুন। খোঁচা শীটে বাইরের বৃত্তাকার গর্ত সাধারণ।
- কাউন্টারসিঙ্ক এবং চেমফার থেকে দূরে থাকুন; শুধুমাত্র নলাকার অংশ পরিমাপ.
- 3 মিমি নীচে, একটি ক্যালিপার নির্ভরযোগ্য নয়। পিন গেজ বা মাইক্রোমিটার দিয়ে রিড করা ছোট-গর্ত গেজ ব্যবহার করুন।
- 0.05 মিমি রিডিং রেকর্ড করুন এবং উপাদান পুরুত্ব নোট করুন। ব্যস্ততার দৈর্ঘ্য ব্যাসের মতোই গুরুত্বপূর্ণ।
একবার আপনার কাছে নম্বরটি হয়ে গেলে, বেঞ্চে থাকা স্ক্রুটির পরিবর্তে এটিকে একটি আদর্শ টেবিলের সাথে তুলনা করুন।
| নামমাত্র আকার | পিচ | ট্যাপিং ড্রিল | ক্লোজ ক্লিয়ারেন্স | বিনামূল্যে ছাড়পত্র |
|---|---|---|---|---|
| M3 | 0.5 | 2.5 | 3.2 | 3.4 |
| M4 | 0.7 | 3.3 | 4.3 | 4.5 |
| M5 | 0.8 | 4.2 | 5.3 | 5.5 |
| M6 | 1.0 | 5.0 | 6.4 | 6.6 |
| M8 | 1.25 | 6.8 | 8.4 | 9.0 |
যদি গর্তটি থ্রেডেড হয় এবং বোর দুটি নামমাত্র আকারের মধ্যে পড়ে, পিচ গেজ এটিকে নিষ্পত্তি করে। পিচ হল সন্নিহিত ক্রেস্টের মধ্যে দূরত্ব, এবং এটি একা ব্যাসের চেয়ে অনেক ভাল বৈষম্য করে, বিশেষ করে যেখানে মেট্রিক এবং ইঞ্চি সিরিজ ওভারল্যাপ হয়।
| পরিমাপ করা বোর (মিমি) | মেট্রিক প্রার্থী | ইঞ্চি প্রার্থী | পিচ difference |
|---|---|---|---|
| 4.8 থেকে 5.0 | M5 × 0.8 | নং 10-24 ইউএনসি | 0.80 বনাম 1.06 মিমি |
| 6.0 থেকে 6.35 পর্যন্ত | M6 × 1.0 | 1/4"-20 UNC | 1.00 বনাম 1.27 মিমি |
| 7.9 থেকে 8.0 | M8 × 1.25 | 5/16"-18 UNC | 1.25 বনাম 1.41 মিমি |
স্টেইনলেস অংশগুলি এই পর্যায়ে দ্বিতীয়বার দেখার যোগ্য, কারণ গ্যালিং এবং পিচ পছন্দ ইন্টারঅ্যাক্ট করে: স্টেইনলেস স্টিলের স্ক্রুগুলির জন্য আকার এবং থ্রেড পিচ নির্বাচন করা কঠোর সীমার সাথে একই যুক্তি অনুসরণ করে।
স্ব-লঘুপাত এবং থ্রেড-গঠন স্ক্রুগুলির অনুপাতের নিয়ম
যখন গর্তটি সরল হয় এবং স্ক্রুটি তার নিজস্ব থ্রেড কাটে, তখন গর্তটি স্ক্রুটির প্রধান ব্যাসের একটি অংশ হিসাবে আকার হয়। প্রথমে একটি ক্যালিপার দিয়ে স্ক্রুটি পরিমাপ করুন, তারপর উপাদানটির জন্য অনুপাত প্রয়োগ করুন।
পাইলট হোল ব্যাস উপাদান দ্বারা স্ক্রু এর প্রধান ব্যাসের একটি ভাগ হিসাবে
এই উইন্ডোগুলি স্টার্টিং পয়েন্ট, স্পেসিফিকেশন নয়:
- থার্মোপ্লাস্টিক: প্রধান ব্যাসের 0.75 থেকে 0.85। কাচ-ভরা গ্রেডগুলি নীচের প্রান্তে বসে কারণ তারা হুপ স্ট্রেসের অধীনে আরও সহজেই ফাটল।
- শীট ইস্পাত and aluminium: 0.85 থেকে 0.90। 1 মিমি থেকে পাতলা শীট ছিঁড়ে যাওয়া এড়াতে একটি আনুপাতিকভাবে বড় গর্ত প্রয়োজন।
- ডাই-কাস্ট অ্যালুমিনিয়াম এবং দস্তা: 0.80 থেকে 0.85, বসের প্রাচীরের বেধ এবং বস থেকে প্রান্তের দূরত্বের দিকে মনোযোগ দিয়ে।
- কাঠ: শক্ত কাঠে 0.70 থেকে 0.80, নরম কাঠে 0.60 থেকে 0.70। প্রজাতি এবং আর্দ্রতা এই সংখ্যাগুলিকে লক্ষণীয়ভাবে স্থানান্তরিত করে।
দুটি ব্যর্থতা মোড উইন্ডো বন্ধনী. খুব ছোট একটি গর্ত ড্রাইভিং টর্ক বাড়ায়, প্লাস্টিকের বসকে বিভক্ত করে এবং মাথায় ছোট স্ক্রু কাঁচিয়ে দেয়। একটি ছিদ্র যা দ্বিতীয় সমাবেশে খুব বড় স্ট্রিপ এবং এক তৃতীয়াংশ বা তার বেশি শক্তি কাটাতে পারে। লাইনে একটি সেটিং প্রকাশ করার আগে একই উপাদান এবং বেধের স্ক্র্যাপে তিনটি পরীক্ষা স্ক্রু চালান।
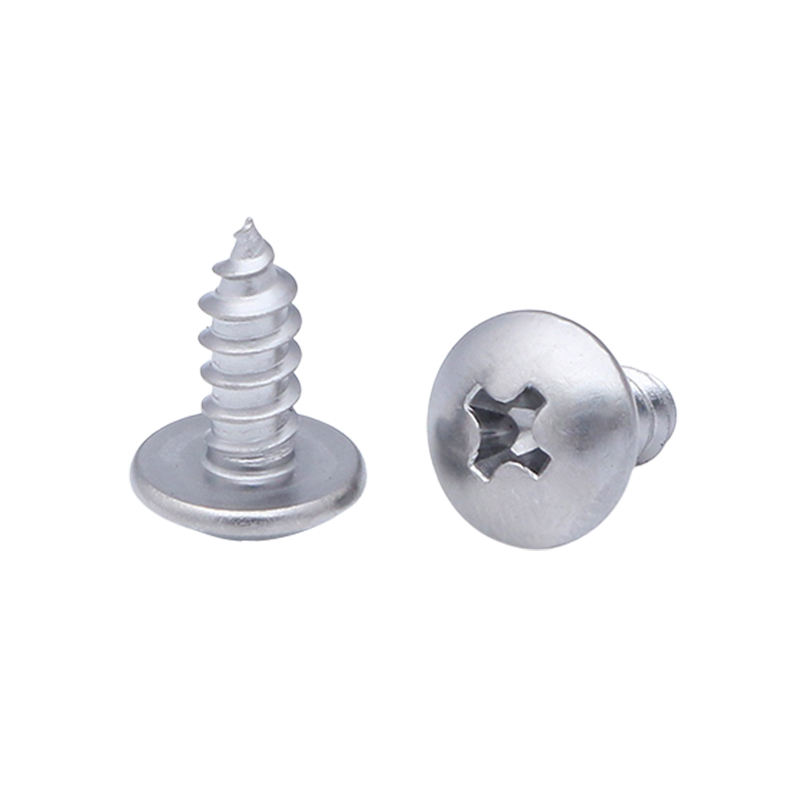
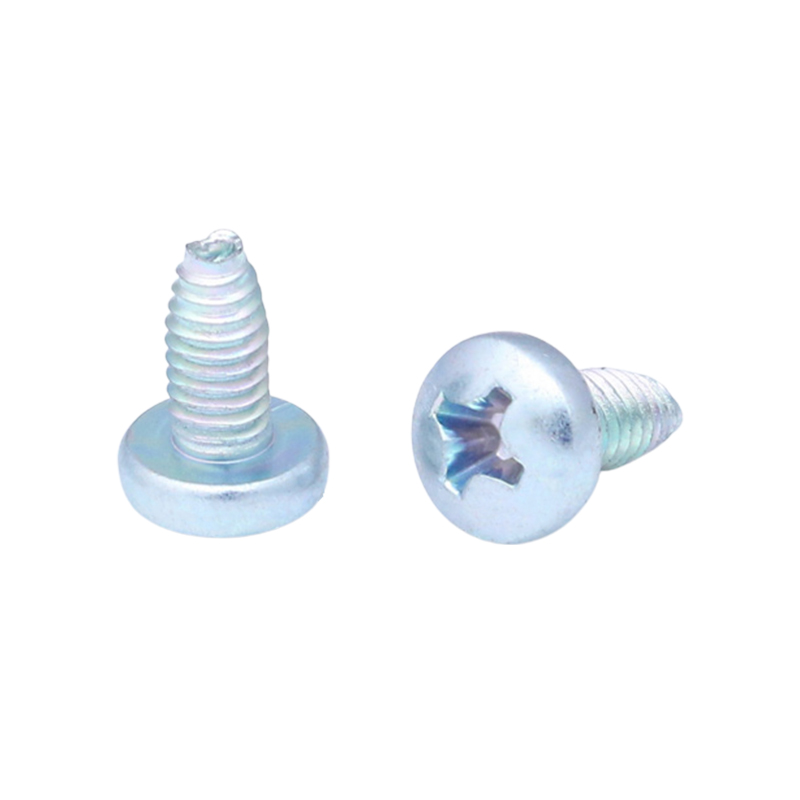
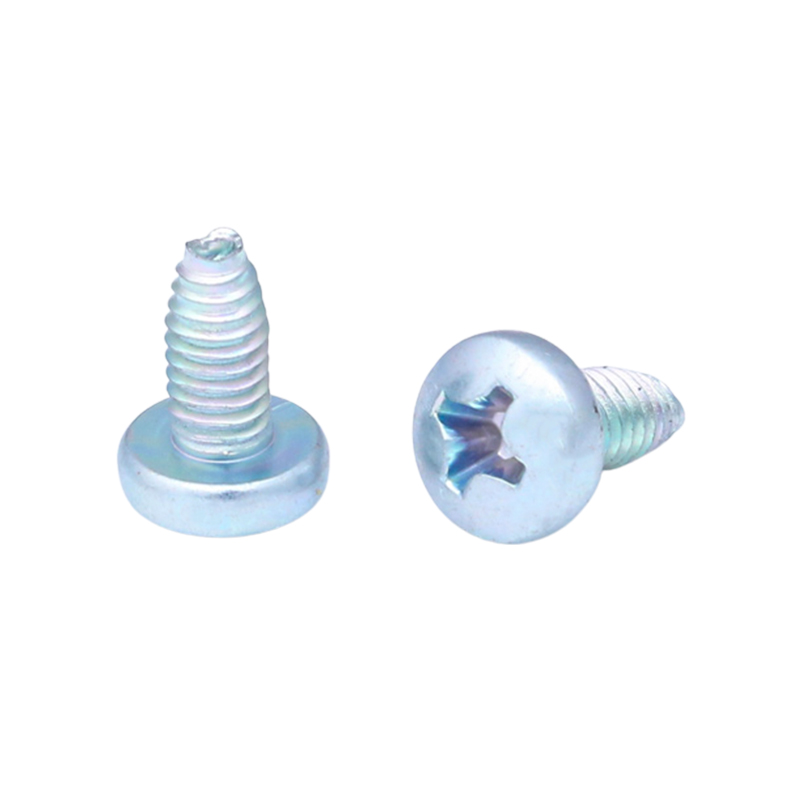 ক্রস প্যান হেড স্ব-ট্যাপিং লকিং স্ক্রু শীট-মেটাল অ্যাসেম্বলির জন্য, এই ক্রস-রিসেস প্যান-হেড স্ক্রু লকিং পারফরম্যান্সের সাথে স্ব-ট্যাপিং থ্রেডগুলিকে একত্রিত করে এবং একটি বিস্তৃত এলাকা জুড়ে ক্ল্যাম্প লোড ছড়িয়ে দেয়। পণ্য দেখুন →
শীট মেটালের জন্য, একটি ক্রস রিসেস প্যান হেড থ্রেড-ফর্মিং স্ক্রু হল স্বাভাবিক পছন্দ: বিন্দুটি ড্রিল করা পাইলটে বর্গাকার শুরু হয় এবং প্যান হেডটি কাউন্টারসাঙ্ক হেডের চেয়ে বিস্তৃত এলাকায় ক্ল্যাম্প লোড ছড়িয়ে দেয়।
যখন গর্ত বড়, ছিনতাই বা জীর্ণ হয়
যদি বোরটি নামমাত্র স্ক্রু ব্যাসের প্রায় 1.2 গুণের বেশি পরিমাপ করে, তবে মূল ফাস্টেনারটি ধরে থাকবে না। প্রচেষ্টা এবং খরচ দ্বারা র্যাঙ্ক করা বিকল্পগুলি:
- এক আকার বাড়ান এবং পুনরায় আলতো চাপুন। গর্তের চারপাশে উপাদানের অন্তত একটি পূর্ণ থ্রেড ব্যাস রাখুন এবং ড্রিলিং করার আগে প্রান্তের দূরত্ব পরীক্ষা করুন।
- একটি থ্রেড সন্নিবেশ ইনস্টল করুন. আসল স্ক্রু আকার পুনরুদ্ধার করে এবং এটি অ্যালুমিনিয়াম এবং ম্যাগনেসিয়াম হাউজিংয়ের জন্য আদর্শ মেরামত।
- একটি প্রেস-ইন বা রিভেট বাদাম ব্যবহার করুন। 0.8 থেকে 2 মিমি পর্যন্ত শীটে সর্বোত্তম, যেখানে একটি নির্ভরযোগ্য ট্যাপড থ্রেডের জন্য যথেষ্ট প্রাচীর নেই; ফ্ল্যাঞ্জ দুটি বা তিনটি থ্রেডের উপর কেন্দ্রীভূত করার পরিবর্তে লোড ছড়িয়ে দেয়।
- পূরণ করুন এবং পুনরায় ড্রিল করুন। ঢালাই, ব্রেজিং বা স্ট্রাকচারাল ইপোক্সির পরে একটি তাজা গর্ত, যখন অংশটি ব্যয়বহুল হয় বা মেরামত অদৃশ্য হতে হয় তখন ব্যবহার করা হয়।
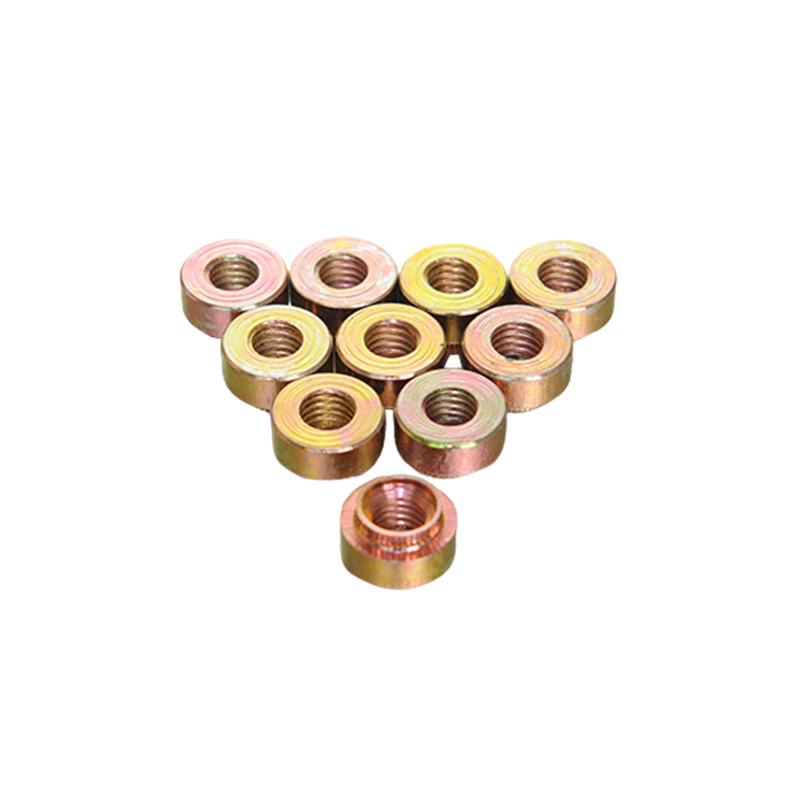 পাতলা প্লেট জন্য M3 চাপ রিভেটিং বাদাম পাতলা-শীট বেঁধে রাখার জন্য একটি প্রেস-ইন থ্রেডেড বাদাম, সাবস্ট্রেটে এম্বেড করার জন্য ডিজাইন করা হয়েছে এবং বেশি বেধ না যোগ করে একটি স্থায়ী, স্ট্যান্ডার্ড-স্ক্রু মিলন পয়েন্ট প্রদান করা হয়েছে। পণ্য দেখুন →
পাতলা শীটে, একটি প্রেস-ইন বাদাম সাধারণত সবচেয়ে সস্তা স্থায়ী সমাধান, এবং এটি সঙ্গমের স্ক্রুটিকে একটি বিশেষের পরিবর্তে একটি আদর্শ ক্যাটালগ আইটেম রাখে।
কাগজে আকার রাখুন
রিভার্স-ইঞ্জিনিয়ারিং একটি গর্ত থেকে একটি স্ক্রু একটি মেরামতের জন্য ভাল. এটি একটি উত্পাদন অঙ্কন জন্য একটি দুর্বল ভিত্তি, কারণ একই গর্ত পরিমাপ পরবর্তী ব্যক্তি একটি সামান্য ভিন্ন সংখ্যা পাবেন. একজন সরবরাহকারী যে ক্রমে এটি পড়ে সেই ক্রমে কলআউটটি লিখুন:
- নামমাত্র ব্যাস এবং পিচ, উদাহরণস্বরূপ M5 × 0.8।
- মাথার নিচে দৈর্ঘ্য, এবং মান এটির বিরুদ্ধে পরিমাপ করা হয়।
- হেড স্টাইল, ড্রাইভের ধরন এবং যেকোনো ওয়াশার কনফিগারেশন।
- উপাদান এবং সম্পত্তি শ্রেণী।
- সমাপ্তি এবং জারা প্রয়োজনীয়তা, যেমন নিরপেক্ষ লবণ স্প্রে ঘন্টা একটি বিবৃত সংখ্যা.
- গভর্নিং স্ট্যান্ডার্ড (ISO, DIN, ANSI/ASME, GB) এবং যেকোনো সহনশীলতা যা এটি থেকে প্রস্থান করে।
 কাস্টম অ-মানক ফ্ল্যাট হেড স্ক্রু ক্যাটালগ আকারের সাথে মেলে না এমন গর্তগুলির জন্য একটি কাস্টম ফ্ল্যাট-হেড ফাস্টেনার, যা স্পষ্টতা বা কম্পন-প্রবণ সমাবেশগুলিতে চাপ বিতরণ করার জন্য একটি বিস্তৃত যোগাযোগের ক্ষেত্র সরবরাহ করে। পণ্য দেখুন →
যখন পরিমাপ করা গর্তটি একটি ক্যাটালগ আকারে পরিষ্কারভাবে ম্যাপ করে না, তখন একটি অ-মানক স্ক্রু সাধারণত গর্তটিকে পুনরায় মেশিন করার চেয়ে সস্তা, বিশেষ করে এমন অংশগুলিতে যা ইতিমধ্যেই মেশিনিং পর্যায়ে চলে গেছে।
ভলিউম মধ্যে স্ক্রু সোর্সিং
একটি গর্তে একটি স্ক্রু মেলানো একটি নকশা কাজ. এক মিলিয়ন অংশ জুড়ে সেই ম্যাচটিকে স্থিতিশীল রাখা একটি উত্পাদন। ফিট ভলিউম টিকে আছে কিনা তা নির্ধারণ করে তিনটি পয়েন্ট:
- মাত্রিক সামঞ্জস্য। স্ক্রুতে প্রধান ব্যাস এবং পিচ সহনশীলতা অবশ্যই যথেষ্ট টাইট হতে হবে যাতে একটি নমুনাতে টিউন করা একটি পাইলট গর্ত এখনও দশ-হাজারতম অংশে কাজ করে।
- উপাদান এবং ফিনিস স্থায়িত্ব. আবরণের পুরুত্বের পরিবর্তন, বিশেষ করে জিঙ্ক ফ্লেক বা ইলেক্ট্রোপ্লেটেড জিঙ্ক, কার্যকর ব্যাসকে এক মিলিমিটারের কয়েকশত ভাগ করে স্থানান্তরিত করে এবং একটি ভাল ফিটকে একটি হস্তক্ষেপ ফিটে পরিণত করতে পারে।
- নথিভুক্ত পরিদর্শন. ডাইমেনশনাল রিপোর্ট, টর্ক এবং পুল-আউট ডেটা, লবণ স্প্রে ফলাফল এবং একটি দাবির পরে চালানের সাথে RoHS ঘোষণার জন্য জিজ্ঞাসা করুন।
জিবি, ডিআইএন, আইএসও এবং এএনএসআই/এএসএমই স্ট্যান্ডার্ডে কাজ করা একজন প্রস্তুতকারক বিভিন্ন বাজার জুড়ে একটি অঙ্কন ধারণ করতে পারে, যা ইউরোপ এবং এশিয়ায় একই সমাবেশ তৈরি করা হলে তা গুরুত্বপূর্ণ। এটা সম্পূর্ণ পর্যালোচনা মূল্য স্ব-লঘুপাত স্ক্রু পরিসীমা আপনার পাইলট হোল সেটিংসের বিরুদ্ধে, এবং স্টকের পরিবর্তে একই উত্পাদন চালানো থেকে আঁকা নমুনা লটের জন্য জিজ্ঞাসা করুন।
একটি ক্যালিপার, একটি পিচ গেজ এবং একটি স্ট্যান্ডার্ড টেবিল প্রায় প্রতিটি ক্ষেত্রেই নিষ্পত্তি করে: বোর পরিমাপ করুন, এটি থ্রেডেড বা প্লেইন কিনা তা নির্ধারণ করুন, পিচটি নিশ্চিত করুন, তারপর একটি ট্যাপ বা স্ক্রু বিন স্পর্শ করার আগে একটি টেবিলের সাথে তুলনা করুন৷ দশ মিনিটের পরিমাপ একটি ফেরত ব্যাচের চেয়ে সস্তা, প্রতিবার।